românesc
 English
 français
 русский
 فارسی
 español
 português
 العربية
 Indonesia
 Česky
 български
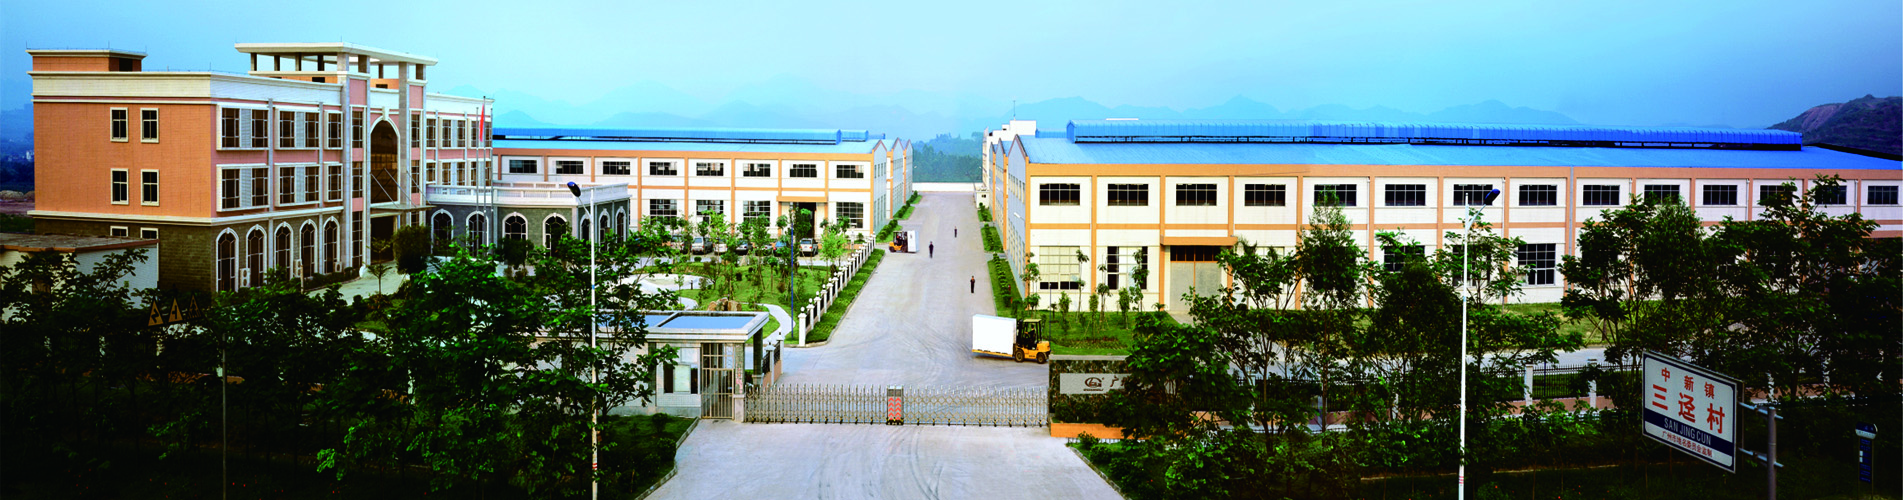
Fluxul vertical de aer creează un mediu curat de pulverizare prin deplasarea aerului direct în jos. Aerul curat intră prin filtrele din tavan, se deplasează uniform peste vehiculul dumneavoastră și este aspirat direct în puțurile de evacuare din podea. Această mișcare continuă ajută la captarea instantanee a particulelor aflate în suspensie.
Praful și contaminanții din aer cauzează peste 90% dintre defectele de vopsire din cabinele de pulverizare. Gravitația lucrează împreună cu vitezele uniforme ale aerului descendent pentru a trage pulverizarea excesivă în jos, departe de finisajele umede proaspete. Spre deosebire decabinele de vopsire cu curent descendent parțialsau configurațiile standard de cabine industriale de vopsire prin pulverizare, o cabină completă de vopsire cu curent descendent reține eficient particulele grele sub grătarele podelei. Producători de top precum Guangli proiectează cabine cu curent descendent de înaltă eficiență pentru a asigura finisaje impecabile de fiecare dată.
Idei principale
- Cabinele de vopsire cu curent descendent trag aerul curat direct în jos, din tavan în puțurile de evacuare din podea.
- Fluxul vertical de aer combinat cu gravitația îndepărtează imediat excesul de vopsea pulverizată pentru a preveni defectele suprafeței.
- Filtrele de tavan și podea în mai multe etape captează eficient particulele fine de praf și reziduurile grele de vopsea.
- Unitățile de compensare a aerului încălzesc aerul introdus și mențin presiunea pozitivă a aerului pentru a păstra praful din atelier în exterior.
- Mișcarea continuă descendentă a aerului protejează sănătatea tehnicienilor prin îndepărtarea vaporilor chimici toxici din zona de respirație.
Cum funcționează o cabină de vopsire cu curent descendent
Înțelegerea ciclului complet al fluxului de aer vă ajută să mențineți o operațiune eficientă de finisare. O cabină de vopsire de înaltă performanță cucurent descendentse bazează pe ventilație mecanică continuă pentru a crea un mediu de pulverizare remarcabil de curat și controlat termic pentru atelierul dumneavoastră auto.
Admisia aerului într-o cabină de pulverizare a vopselei
Cabina dumneavoastră de pulverizare a vopselei începe ciclul activ de ventilație mecanică la unitatea de compensare a aerului (AMU) cu ardere directă. AMU aspiră aer proaspăt din exterior direct în sistemul de alimentare și îl încălzește rapid pentru a corespunde exact cerințelor dumneavoastră de procesare. De exemplu, acest sistem poate furniza o creștere a temperaturii de 110°F peste temperatura aerului exterior, furnizând cu ușurință aer cald la 130°F când condițiile exterioare scad la 20°F. Senzorii digitali de control ajustează continuu puterea arzătorului pentru a evita variațiile nedorite de temperatură. Între timp, acționările cu frecvență variabilă integrate controlează volumul aerului de admisie și evacuare. Acest control precis menține presiunea presetată a cabinei chiar și atunci când filtrele colectează particule de vopsea.
După încălzire, sistemul de admisie împinge aerul condiționat într-un plenum de alimentare cu aer pe toată lungimea tavanului, montat direct deasupra camerei de lucru. Filtrele de admisie în mai multe etape elimină particulele fine de praf înainte ca aerul să atingă suprafața vehiculului:
|
Etapă de filtrare |
Locație |
Descriere |
|---|---|---|
|
Etapa 1 – Prefiltru |
Plenum de alimentare din tavan |
Covoraș sintetic de acoperire de înaltă performanță care acționează ca strat inițial de filtrare |
|
Etapa 1 – Filtru final |
Plenum de alimentare din tavan |
Material lipit termic cu agent de fixare adeziv care captează praful fin din aer |
Inginerii Guangli proiectează aceste sisteme de difuzie din tavan cu precizie ridicată. Această dispunere proiectată menține o viteză liniară constantă a aerului pe întreaga lățime a cabinei, prevenind vârtejurile turbulente și zonele cu aer murdar.
Fluxul descendent al aerului și extracția prin puțuri
Odată ce aerul trece prin materialul de difuzie din tavan, acesta curge în jos peste piesa de lucru. Ciclul complet de mișcare procesează aerul uniform prin incinta cabinei:
-
Aerul încălzit și filtrat părăsește plenumul tavanului și curge pe întreaga lățime a tavanului.
-
Coloana de aer se deplasează vertical în jos cu 50–70 fpm (0,25–0,35 m/s) în jurul suprafeței piesei de lucru.
-
Aerul încărcat cu particule intră în puțul de evacuare din podea care se întinde pe aproape întreaga lungime a podelei cabinei.
-
Materialele filtrante de sub podea captează eficient reziduurile grele de vopsea înainte ca ventilatoarele de evacuare să elimine aerul în exterior.
Această cale verticală continuă în jos elimină imediat excesul de pulverizare, menținând straturile transparente umede impecabile. Cabinele cu curent descendent elimină vaporii toxici de solvent din zona de respirație mult mai bine decât sistemele orizontale. Configurațiile standard cu flux transversal creează trasee orizontale ale aerului care generează adesea turbulențe, împingând praful înapoi pe panourile umede. Similar, cabinele de vopsire cu curent descendent parțial trag aerul diagonal către pereții posteriori de evacuare, în loc să îl direcționeze direct în jos. În schimb, cabinele complet cu curent descendent direcționează tot excesul greu de pulverizare direct în grătarele podelei înainte ca murdăria din aer să se depună pe vopseaua proaspătă.
NFPA 33 specifică o viteză medie minimă a aerului de 100 fpm pe secțiunea transversală a cabinei, măsurată în zona grătarelor podelei în condiții normale de funcționare.
Grătarele robuste din oțel ale podelei susțin în siguranță greutatea completă a vehiculului, permițând în același timp trecerea aerului contaminat în puțurile de evacuare de sub podea. Filtrele stratificate de reținere din interiorul puțului captează particulele lipicioase de vopsea pe fibrele filtrului. Această filtrare în mai multe straturi protejează paletele ventilatoarelor de evacuare și conductele de acumulările grele. O cabină industrială de vopsire prin pulverizare care utilizează acest sistem precis de tiraj al evacuării menține standarde ridicate de siguranță și oferă finisaje impecabile în mod constant.
Etapele de filtrare din cabina de pulverizare
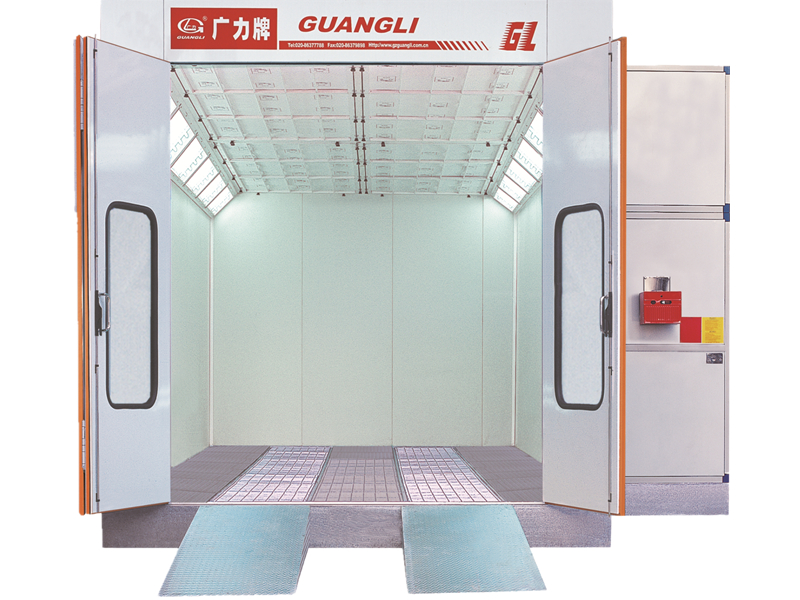
Cabina dumneavoastră de pulverizare cu curent descendent se bazează pe un proces avansat de curățare în mai multe etape pentru a produce finisaje impecabile. Aerul trece prin bariere fizice distincte de la plenumul de admisie din tavan până la coloana de evacuare din podea.
Material de difuzie din tavan
Filtrele de admisie din tavan acționează ca prima linie de apărare împotriva murdăriei fine din interiorul cabinei de pulverizare. Fibrele sintetice nețesute sau tampoanele din fibră de sticlă de mare densitate elimină particulele fine de praf până la 10 microni. Aceste materiale de difuzie au un rating MERV 10 sau mai mare și captează peste 99% dintre contaminanții fini din aer înainte ca aerul să intre în zona activă de pulverizare. Aerul curat se deplasează constant prin întregul strat al tavanului pentru a proteja straturile transparente proaspete împotriva impurităților.
Panourile de difuzie de înaltă eficiență distribuie uniform aerul de admisie pe întreaga lățime a plenumului tavanului. Acest aspect proiectat cu atenție creează un model de flux de aer laminar, lin și fără turbulențe, fără zone cu aer murdar. Trebuie să înlocuiți mediul de difuzie al tavanului la fiecare 1.000–1.500 de ore de funcționare sau când presiunea diferențială crește cu 150 Pa peste valoarea inițială măsurată. Înlocuirea la timp a filtrelor previne scăderile bruște ale vitezei aerului în camera cabinei.
Opritoare de pardoseală și filtre de evacuare
Aerul încărcat cu particule curge în jos peste suprafața vehiculului și trece prin grătarele de oțel rezistente ale pardoselii în groapa de evacuare. Plăcuțele opritoare de evacuare captează aerosolii lipicioși de pulverizare excesivă sub grătarele pardoselii înainte ca vaporii periculoși să părăsească incinta cabinei. Atelierele de finisare instalează plăcuțe din hârtie expandată cu șase straturi expandate și suport din poliester sau medii texturate din poliester pentru a reține eficient particulele de vopsea.
Un sistem de filtrare de înaltă performanță protejează paletele ventilatorului de evacuare și tubulatura de acumularea excesivă de pulverizare. Standardele de siguranță NFPA 33 impun ca stiva finală de evacuare să se extindă cu cel puțin 6 picioare deasupra celui mai înalt punct al structurii clădirii pentru a dispersa vaporii în siguranță. Trebuie să schimbați plăcuțele opritoare de pardoseală la fiecare 60–100 de ore de funcționare sau când presiunea din groapă ajunge la 80–100 Pa. Schimbarea regulată a filtrelor elimină reziduurile de pulverizare excesivă, protejând echipamentul și menținând ventilația verticală echilibrată în întregul atelier.
Unități de aport de aer și echilibrarea presiunii
Unitățile de aport de aer mențin condiții operaționale optime în interiorul incintei cabinei de finisare. O unitate de aport de aer aspiră aer curat exterior în sistemul principal de alimentare, condiționează fluxul de aer de admisie și împinge aer proaspăt direct în spațiul activ de pulverizare.
Condiționarea temperaturii și încălzirea
O unitate de aport de aer preîncălzește continuu aerul proaspăt exterior în timpul operațiunilor active de finisare. Reglați comenzile digitale ale arzătorului pentru a obține temperaturi exacte ale aerului pentru aplicarea uniformă a vopselei. Gestionarea termică precisă ajută straturile lichide să curgă uniform peste panourile caroseriei vehiculului fără scurgeri, lăsări sau apariția bulelor de solvent.
Setările controlate ale temperaturii accelerează timpii de întărire în timpul modurilor de coacere la temperatură ridicată. Sistemul de încălzire al alimentării crește eficient temperatura cabinei după încheierea operațiunilor active de pulverizare. Distribuția termică adecvată protejează componentele electronice sensibile ale vehiculului în timp ce întărește straturile umede transparente complet și uniform.
Presiunea statică și controlul pulverizării excesive
Echilibrarea presiunii controlează mișcarea aerului în interiorul cabinei de pulverizare. Trebuie să mențineți volumul de aer al ventilatorului de alimentare ușor mai mare decât volumul de aer al ventilatorului de evacuare. Acest echilibru mecanic precis al presiunii creează un mediu cu presiune pozitivă care protejează vopseaua proaspătă împotriva prafului murdar de pe podeaua atelierului.
-
Unitatea de aport de aer împinge aer condiționat în plenumul de alimentare la un debit controlat.
-
Volumul de alimentare depășește volumul de evacuare pentru a crea presiune pozitivă în interiorul cabinei.
-
Aerul se deplasează spre exterior prin garniturile ușilor ori de câte ori operatorii deschid ușile cabinei.
-
Ventilația echilibrată transportă pulverizarea excesivă și contaminanții direct către gropile de evacuare din pardoseală.
Diferența recomandată de presiune statică pozitivă este de 0,02 până la 0,05 inci coloană de apă.
Proiectele de gropi Guangli optimizează tirajul evacuării sub grătarele grele ale pardoselii pentru a capta în siguranță vaporii de vopsea. Controlul corect al presiunii menține viteze uniforme ale aerului în cabinele moderne cu flux descendent. Cabinele standard de vopsire semi-descendente sau configurațiile tradiționale de cabine industriale de pulverizare pierd stabilitatea presiunii atunci când filtrele de evacuare colectează deșeuri de vopsea. În schimb, cabinele avansate cu flux descendent ajustează automat vitezele ventilatoarelor pe măsură ce încărcarea filtrelor crește spre 1,5–2,0 in. c.a., eliminând în mod fiabil particulele din aer.
Beneficiile cheie ale unei cabine de vopsire cu flux descendent
Controlul contaminării și calitatea finisajului
Ventilația verticală descendentă protejează finisajele proaspete cu strat transparent împotriva particulelor libere din aer în zona activă de pulverizare. Aerul curat filtrat intră prin panourile complete de difuzie ale tavanului și se deplasează direct în jos peste caroseria vehiculului. Acest traseu vertical continuu îndepărtează imediat pulverizarea excesivă de vopsea umedă, prevenind ca praful, murdăria și umiditatea prinsă să provoace defecte inestetice pe suprafețele proaspăt finisate.
O cabină profesională de vopsire cu flux descendent menține viteza fluxului de aer între 50–125 FPM pe întregul spațiu de lucru pentru a produce constant un finisaj de înaltă calitate. Gravitația acționează direct împreună cu această viteză controlată a aerului descendent pentru a extrage ceața grea de vopsea prin grătarele pardoselii. Vitezele neuniforme sau insuficiente ale aerului creează defecte comune de acoperire precum efectul de coajă de portocală, variații severe de culoare și particule de praf pe suprafață. În timp ce cabinele semi-descendente atrag aerul diagonal către evacuările din peretele posterior, fluxul complet vertical menține presiunea uniformă în jurul fiecărui panou al caroseriei.
Siguranța operatorului și îndepărtarea vaporilor periculoși
Sistemele de extracție prin evacuare în pardoseală ale cabinelor cu flux descendent protejează sănătatea operatorului prin aspirarea directă în jos a vaporilor chimici nocivi, departe de zona de respirație. Ventilația constantă descendentă diluează vaporii inflamabili de solvent la 25% sau mai puțin din limita inferioară de explozie în timpul operațiunilor intense de pulverizare. Această extracție rapidă transportă vaporii denși de solvent direct în gropile de filtrare de sub pardoseală, prevenind acumularea periculoasă de gaze inflamabile în interiorul incintei cabinei.
Mișcarea echilibrată a aerului în cabinele moderne cu flux descendent menține compușii organici volatili toxici în limitele legale sigure de expunere. Trebuie să consultați întotdeauna Fișa cu date de securitate pentru fiecare material de vopsea pentru a verifica limitele specifice de pericol chimic și instrucțiunile obligatorii de siguranță personală. Standardele recunoscute de sănătate impun limite stricte de expunere, precum 20 ppm pentru etilbenzen și xilen, împreună cu o limită de 0,5 ppm pentru vaporii de benzen. Operarea unei cabine de vopsire cu flux descendent sau a unei cabine industriale de pulverizare vopsea sau a uneicabine industriale de vopsire prin pulverizarecu flux de aer constant protejează tehnicienii atelierului respectând în același timp standardele esențiale de conformitate cu reglementările.
Fluxul vertical descendent de aer îndepărtează instantaneu contaminanții din aer. Mediul pur de admisie al tavanului, încălzirea controlată și presiunea statică pozitivă lucrează împreună într-o cabină de vopsire cu flux descendent Guangli pentru a proteja spațiul de lucru. Acest sistem trage pulverizarea excesivă grea direct în gropile de evacuare din pardoseală. Evitați particulele de praf și obțineți un finisaj de înaltă calitate la fiecare lucrare.
Modernizarea instalației dumneavoastră oferă beneficii operaționale imediate. O cabină completă de vopsire cu flux descendent poate crește producția zilnică de lucrări cu 40–60% și își poate recupera investiția în 12–24 de luni. Modelele standard de cabine industriale de vopsire prin pulverizare și cabinele semi-descendente pur și simplu nu pot egala această performanță. Modernizați operațiunile atelierului astăzi pentru a crește productivitatea și a obține finisaje curate.
Întrebări frecvente
Care este principala diferență dintre cabinele de vopsire cu flux descendent și cabinele de vopsire semi-descendente?
Cabinele cu flux descendent trag aerul curat direct în jos în gropile de evacuare din pardoseală. În schimb, cabinele de vopsire semi-descendente trag aerul diagonal peste vehicul către evacuările din peretele posterior. Fluxul complet vertical captează mai rapid pulverizarea excesivă de vopsea, protejând finisajele umede transparente împotriva prafului liber din atelier.
Cât de des trebuie să schimbați filtrele din cabina dumneavoastră de pulverizare cu flux descendent?
Trebuie să înlocuiți mediul de difuzie al tavanului la fiecare 1.000 până la 1.500 de ore de funcționare. Înlocuiți plăcuțele opritoare de evacuare de sub pardoseală la fiecare 60 până la 100 de ore de funcționare. Înlocuirea regulată a filtrelor menține viteza corectă a fluxului vertical de aer și protejează tubulatura de evacuare împotriva acumulării mari de vopsea.
Ce viteză a aerului trebuie să mențină o cabină standard de vopsire cu flux descendent?
O cabină completă cu flux descendent menține o viteză descendentă a aerului între 50 și 70 fpm în jurul piesei de lucru. NFPA 33 specifică o viteză medie a aerului de 100 fpm pe suprafața grătarelor pardoselii. Viteza corectă a aerului transportă rapid vaporii periculoși departe de zona dumneavoastră de respirație.
De ce este importantă presiunea statică pozitivă într-o cabină industrială de vopsire prin pulverizare?
Presiunea statică pozitivă menține praful de pe podeaua atelierului în afara zonei de pulverizare. Unitatea dumneavoastră de aport de aer furnizează puțin mai mult aer decât elimină ventilatorul de evacuare. Acest echilibru al presiunii împinge aerul curat spre exterior când deschideți ușile cabinei, menținând finisajele proaspete curate în cabina industrială de vopsire prin pulverizare.


 IPv6 rețea acceptată